机箱机柜外壳
设备外壳与控制柜体是钣金加工里最常见的整装类订单。我们按图纸完成开料、折弯与组焊,门板与侧板可配铰链、锁具安装孔,柜体成型后核对整体对角线与平面度,保证装配顺利。
- 常用冷轧板 1.0–2.0mm 厚
- 适用电气控制与自动化设备
- 单件打样与批量均可交付
SERVICES / 加工品目一览
无论订单品目如何变化,我们的工序逻辑是一致的:先看图纸再开料,先出首件再批量。下面列出九类常见承接品目,每类都注明规格范围、适用场景与交付方式,方便您对照需求快速判断。若您的零件不在列,也欢迎直接发图沟通。
设备外壳与控制柜体是钣金加工里最常见的整装类订单。我们按图纸完成开料、折弯与组焊,门板与侧板可配铰链、锁具安装孔,柜体成型后核对整体对角线与平面度,保证装配顺利。
平板类零件的效率之选。异形轮廓、密集孔位、细长槽口都通过编程一次切割完成,切口垂直度好,可直接进入装配或折弯工序,省去冲压模具的开模成本。
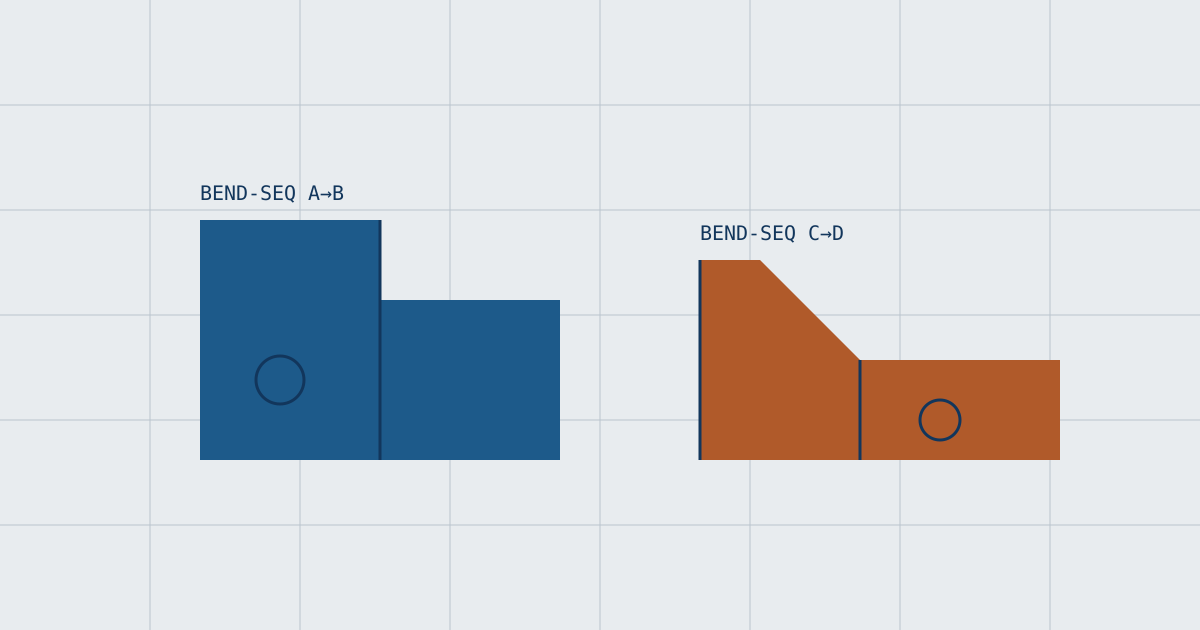
支架、槽型件、盒体等多道折弯零件。折弯顺序按刀具干涉关系排定,材质回弹做补偿处理,首件用量角器确认角度后批量执行,边长与孔位同步抽检。
操作面板、铭牌底板与装饰面板类订单。不锈钢表面可安排拉丝或喷涂,边角做倒角处理避免毛刺划手,开孔位置按元件实物或图纸双重核对。
标准与定做尺寸的通信柜体,重点在立柱间距、走线开孔与接地端子的位置精度。柜体成型后与安装配件试配,确认设备上架尺寸无误再出货。
户内配电箱与控制箱壳体,元件安装板可按元件清单预开孔,进出线孔位按现场走线需求预留,箱体折弯后做防锈前处理,为喷涂做好准备。
多件组配的框架、底座与支撑结构。用工装定位保证组配精度,先点焊固定、核对尺寸后满焊,焊后清理焊渣并打磨焊缝,整体平面度出货前复核。
设备防护罩、导轨护板与机器外罩类订单。铝材折弯回弹明显,需要单独设定补偿值;护罩开合部位的间隙与搭边在首件阶段重点确认。
不在上述品目内的非标零件,一律按来图定制处理。流程与常规订单相同:图纸会审、报价排期、首件确认、批量交付,图纸与工艺要点双方书面确认后执行。
除了零件本身,每张订单都会附带图纸确认记录与关键尺寸自检结果,方便您的质检环节对照验收。出现尺寸争议时,以双方确认的展开图为准逐项核对,责任环节一目了然。